Blum LaserControl: бесконтактный лазерный контроль инструмента — обзор
Длина и диаметр инструмента напрямую определяют точность размеров детали. Ручная привязка по пробной стружке медленна и зависит от оператора. Контактный датчик инструмента надёжен, но измеряет инструмент в покое и не видит многих дефектов режущей кромки. Бесконтактные лазерные системы Blum LaserControl решают эту задачу иначе: инструмент измеряется лучом, обычно на рабочих оборотах шпинделя. В статье разберём принцип работы, возможности, отличия от контактных систем, критерии выбора и типичные ошибки эксплуатации.
- Принцип работы лазерного контроля инструмента
- Что измеряет и контролирует система
- Лазерный и контактный датчик: сравнение
- Как выбрать систему и на что смотреть
- Монтаж и эксплуатация
- Типичные ошибки и неисправности
- Заключение
Принцип работы лазерного контроля инструмента
Система состоит из лазерного излучателя и приёмника, установленных на стол станка на небольшом расстоянии друг от друга, и блока обработки сигнала. Излучатель формирует тонкий луч, приёмник фиксирует его интенсивность. Когда инструмент входит в луч, часть излучения перекрывается, и интенсивность на приёмнике падает. В момент, когда сигнал достигает заданного порога, блок обработки формирует переключающий сигнал, а ЧПУ запоминает текущую координату оси. По этой координате вычисляется длина инструмента или его радиус.
Ключевое отличие от контактных датчиков в том, что механического контакта нет. Нет износа щупа, нет усилия, которое могло бы отжать тонкий инструмент, и нет зависимости от направления подхода. Измерение возможно на вращающемся инструменте, то есть с учётом реального радиального биения и теплового роста шпинделя на рабочей температуре.
Для связи с ЧПУ обычно используется релейный или полупроводниковый выход, подключаемый к входу пропуска измерения (skip-сигнал, функция G31 и аналоги). Измерительный цикл пишется в виде макропрограммы. Конкретная схема подключения зависит от стойки, поэтому сверяйтесь с документацией производителя станка и системы. Общую логику привязки инструмента подробнее разбирали в статье про сокращение времени наладки с помощью инструментального щупа.
Что измеряет и контролирует система
Лазерная система решает сразу несколько задач в рамках одного узла:
- Длина инструмента. Измерение по оси Z при подходе торцом к лучу, как при обычной привязке вылета.
- Радиус (диаметр) инструмента. Измерение при подходе сбоку, при этом удобно оценивать реальный диаметр на оборотах.
- Контроль поломки. Быстрая проверка наличия инструмента после обработки, например после сверления глубоких отверстий или сверлом малого диаметра.
- Контроль износа. Сравнение текущих размеров с исходными и автоматическая коррекция либо остановка по допуску.
- Радиальное и осевое биение. Оценка биения инструмента с оправкой, по результату можно выявить плохую посадку цанги или изношенный конус.
- Профиль режущей кромки. У ряда моделей возможна проверка отдельных зубьев и формы кромки. Доступность функции зависит от модели и программного обеспечения.
Конкретные диапазоны диаметров, разрешение и повторяемость задаются моделью. Мы не приводим цифры без привязки к артикулу — берите их из паспорта выбранной системы. Серию Blum LaserControl и её применение мы также разбирали в отдельном материале: обзор Blum LaserControl.
Лазерный и контактный датчик: сравнение
Лазер не заменяет контактный датчик во всех случаях. Для крупных инструментов с большим вылетом и грубой обработки контактная система часто проще и дешевле. Для мелкого инструмента, высокоскоростной обработки и автоматического контроля поломок преимущество у лазера. Таблица ниже показывает общие различия, конкретные характеристики уточняйте по документации.
| Критерий | Лазерная система | Контактный датчик инструмента |
|---|---|---|
| Принцип | Перекрытие луча инструментом, без контакта | Касание щупа или поверхности датчика |
| Измерение на оборотах | Да, учитывает биение и тепловой рост | Как правило, нет или с ограничениями |
| Тонкий инструмент | Подходит, усилия на инструмент нет | Есть риск изгиба и поломки |
| Контроль поломки | Быстрый, прямо в цикле | Возможен, но обычно медленнее |
| Чувствительность к загрязнению | Выше: СОЖ и стружка в луче, нужна продувка | Ниже |
| Профиль режущей кромки | Доступен у ряда моделей | Недоступен |
| Стоимость | Выше | Ниже |
Сравнение контактных систем между собой смотрите в материалах Renishaw NC4 против Blum TC50/TC60 и о контактных измерительных системах для станков.
Как выбрать систему и на что смотреть
Выбор начинается не с модели, а с задачи. Определите, какой инструмент вы собираетесь измерять, и ответьте на несколько вопросов:
- Диапазон инструмента. Минимальный и максимальный диаметр, длина вылета. Для мелкого инструмента важны параметры луча и разрешение.
- Условия обработки. Интенсивность подачи СОЖ, наличие тумана, мелкой стружки. При обильном охлаждении потребуется грамотная продувка и защитный затвор.
- Рабочая зона. Свободное место на столе, ход по осям, конфигурация стола (поворотный стол, шпиндельная бабка и т. д.). Форм-фактор определяет, куда поместятся излучатель и приёмник.
- Стойка ЧПУ. Наличие входа skip-сигнала, возможность писать макропрограммы, готовые циклы измерения. Проверьте совместимость с вашей системой — FANUC, Siemens, Heidenhain и другими.
- Требуемые функции. Только длина и диаметр, либо ещё контроль поломки, биения и профиля кромки.
- Кабель и интерфейс. Длина трассы, защита от помех, источник питания.
Если на станке уже есть контактный щуп для детали, имеет смысл рассматривать связку: щуп измеряет заготовку и деталь, лазер контролирует инструмент. Для такой задачи подойдут измерительные щупы Blum серии ZX-Speed. Они определяют положение и размеры заготовки перед обработкой и после неё. Вариант с суффиксом уточняйте по типу передачи сигнала в карточке товара.
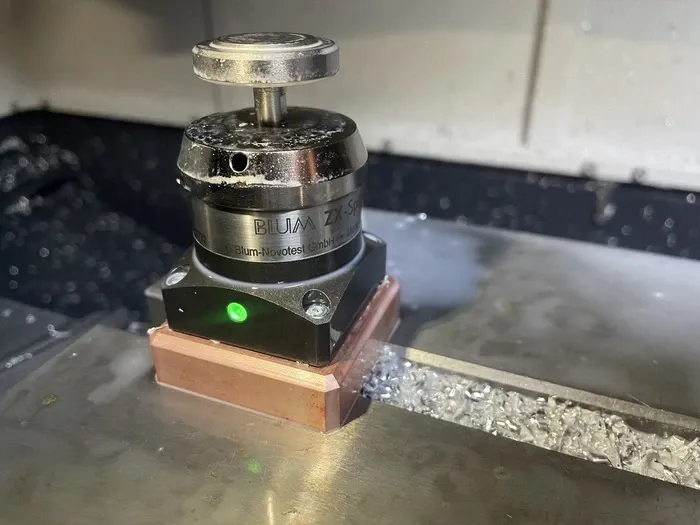
Измерительный щуп Blum для определения положения и размеров заготовки на станке. Дополняет лазерный контроль инструмента измерением детали.
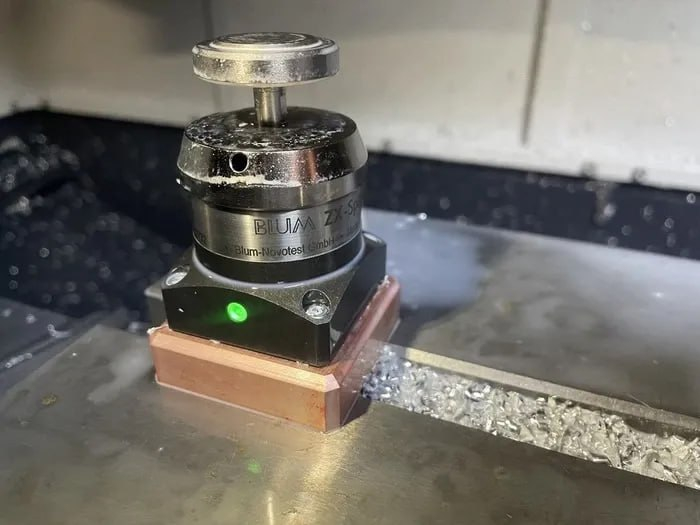
Модификация измерительного щупа Blum серии ZX-Speed с обозначением IR. Подходит для станков, где нужна привязка детали рядом с лазерной системой контроля инструмента.
Все позиции раздела представлены в каталоге «Контроль процесса», а продукцию производителя можно посмотреть на странице Blum.
Монтаж и эксплуатация
Правильная установка определяет стабильность измерений не меньше, чем класс самой системы. Общие рекомендации (точные требования смотрите в руководстве на конкретную модель):
- Место установки. Система размещается на столе так, чтобы инструмент мог войти в луч при любом необходимом положении, но не попадал под прямую струю СОЖ и сход стружки. Часто используют защитный экран или кожух.
- Жёсткость крепления. Любая вибрация основания даёт ложные срабатывания. Крепите систему на жёстком кронштейне.
- Продувка. Для чистоты окон излучателя и приёмника обязательна продувка сжатым воздухом. Воздух должен быть чистым и сухим: масло и вода из магистрали оставляют плёнку на оптике.
- Привязка к системе координат. После установки выполняется калибровка по эталонному инструменту или калибровочному цилиндру. Положение луча записывается в параметры ЧПУ или в макропеременные.
- Измерительный цикл. Скорость подхода, частота вращения, направление захода задаются в макропрограмме. Для разных диаметров инструмента режимы желательно настраивать отдельно.
- Периодическая проверка. Регулярный контрольный замер эталонного инструмента помогает вовремя заметить смещение системы после касания или загрязнения.
Организационная часть работ (подбор, установка, привязка) — отдельная услуга: подробнее на странице установки датчиков измерения детали и привязки инструмента. Для проверки общей геометрии и точности станка см. также раздел проверка и повышение точности станков.
Альтернатива: инфракрасный датчик наладки инструмента
Если лазерная система избыточна для задач участка, можно использовать контактный датчик инструмента с передачей сигнала по инфракрасному каналу. Такие датчики не требуют кабеля к стойке, их удобно ставить на станки с подвижным столом. В каталоге есть решения Hexagon, например IRT65.00, подробнее о них — в разделе щупы Hexagon.

Датчик для привязки инструмента с передачей сигнала по инфракрасному каналу. Вариант для станков, где лазерная система не нужна.
Характеристики этого датчика разобраны в статье Hexagon IRT65.00 — характеристики.
Типичные ошибки и неисправности
Большая часть проблем с лазерными системами связана не с электроникой, а с условиями эксплуатации. Ниже — частые ситуации и их причины.
| Симптом | Вероятная причина | Что проверить |
|---|---|---|
| Нестабильные результаты, разброс размера | Загрязнение оптики, капли СОЖ в луче | Очистить окна, проверить продувку и положение сопла |
| Ложные срабатывания | Стружка или туман СОЖ в зоне луча, вибрация основания | Улучшить защиту, проверить жёсткость кронштейна |
| Система «не видит» инструмент | Нет питания, обрыв кабеля, неверный вход skip | Проверить питание, кабель и настройку входа ЧПУ |
| Смещение результатов после аварии | Сдвиг корпуса при касании | Повторить калибровку по эталону, проверить крепление |
| Размеры «плывут» в течение смены | Тепловой рост шпинделя, нестабильная температура | Выполнять замер на рабочей температуре, проверить компенсацию |
Отдельно выделим ошибки в настройке измерительных циклов:
- слишком высокая скорость подхода к лучу, из-за этого координата фиксируется с запозданием;
- замер без вращения инструмента там, где нужно учитывать биение;
- использование одних и тех же режимов для инструментов разного диаметра;
- отсутствие периодической проверки по эталону;
- игнорирование продувки: система работает, пока оптика чиста, а затем начинается разброс.
Если результаты нестабильны, а причина не очевидна, начинайте с очистки и проверки продувки, затем переходите к кабелю и настройкам цикла. Общие подходы к поиску причин мы разбирали в статьях об ошибках позиционирования ЧПУ и браке и о диагностике по коду ошибки.
FAQ: частые вопросы
Чем лазерная система Blum отличается от контактного датчика инструмента?
Лазерная система измеряет инструмент по перекрытию луча без касания, в том числе на рабочих оборотах. Контактный датчик определяет размер по касанию щупа и обычно работает на неподвижном инструменте.
Можно ли использовать лазерный контроль при подаче СОЖ?
Можно, но оптику нужно защищать от попадания жидкости и стружки: продувка сжатым воздухом и защитный экран обязательны. Точные требования уточняйте по руководству на конкретную модель.
Что делать, если результаты измерения начали «плавать»?
Сначала очистите окна излучателя и приёмника и проверьте продувку. Затем проверьте крепление корпуса, кабель и параметры измерительного цикла, после чего повторите калибровку по эталону.
Нужен ли лазерному контролю отдельный вход на стойке ЧПУ?
Как правило, да: сигнал измерения подаётся на вход пропуска (skip-сигнал), а цикл замера пишется макропрограммой. Конкретную схему подключения проверяйте по документации станка и системы.
Лазерная система заменяет щуп для измерения детали?
Нет. Лазер контролирует инструмент, а положение и размеры заготовки измеряет щуп детали. На практике эти системы применяют вместе.
Заключение
Лазерный контроль инструмента Blum LaserControl оправдан там, где важны скорость привязки, измерение на рабочих оборотах, работа с малым инструментом и автоматическое обнаружение поломок. Контактные датчики остаются разумным выбором для простых задач и крупного инструмента. Лучшие результаты обычно даёт сочетание: щуп для детали плюс система контроля инструмента, правильно смонтированные и обслуживаемые.
Если вы выбираете систему измерения для конкретного станка, специалисты ООО «Эффективное производство» помогут подобрать решение под вашу стойку ЧПУ и условия обработки, а также организовать установку и настройку.
Связанные материалы
Читайте также