Магазин инструментов: карусельный и цепной тип — отличия
Магазин инструментов — узел, от которого зависят время цикла, надёжность обработки и допустимая номенклатура деталей на обрабатывающем центре. Два самых распространённых исполнения — карусельный (дисковый) и цепной. Они решают одну задачу, но по-разному ведут себя по ёмкости, скорости смены, занимаемому месту и ремонтопригодности. Ошибка при выборе проявляется не сразу: либо не хватает ячеек под оснастку, либо станок теряет время на каждой смене. В статье сравниваем оба типа и разбираем, на что смотреть при покупке станка, модернизации и обслуживании.
- Назначение магазина и принцип смены инструмента
- Карусельный магазин: устройство и особенности
- Цепной магазин: устройство и особенности
- Сравнение двух типов
- Как выбрать магазин под задачи производства
- Типичные неисправности и эксплуатация
Назначение магазина и принцип смены инструмента
Магазин хранит подготовленный инструмент и подаёт его в зону смены по команде программы. Вместе с механизмом смены он образует систему ATC (Automatic Tool Changer — автоматическая смена инструмента). В неё входят сам магазин с ячейками (гнёздами), механизм перегрузки — двуплечий манипулятор или перемещение шпиндельной бабки к нужной ячейке, а также датчики положения и блокировок.
Работает это так. Программа вызывает инструмент командой вида T, после чего ПЛК станка (программируемый логический контроллер, подробнее — в статье о ПЛК станка с ЧПУ) поворачивает или перемещает магазин, выводит нужную ячейку в позицию смены, а команда M6 запускает перегрузку: старый инструмент уходит из шпинделя в магазин, новый занимает его место. Подробности по циклу смены и причинам его сбоев — в материале об ошибках смены инструмента ATC.
Для оценки быстродействия используют два показателя:
- tool-to-tool — время от окончания резания одним инструментом до начала резания следующим;
- chip-to-chip — полное время смены «стружка — стружка», включая отвод шпинделя, перегрузку и подвод.
Заявленные производителем значения измеряются на стандартных режимах и по конкретной модели станка нужно уточнять в документации. Тип магазина влияет на эти показатели косвенно: быстрый манипулятор не поможет, если магазин долго подаёт нужную ячейку.
Ещё одно важное различие — способ адресации инструмента:
- фиксированная адресация: инструмент всегда возвращается в свою ячейку, номер инструмента равен номеру ячейки;
- произвольная (random): система запоминает, какой инструмент в какой ячейке находится, и возвращает его в ближайшую свободную. Это сокращает перемещения магазина, но требует корректной таблицы инструментов в памяти ЧПУ.
Оба типа магазинов поддерживают оба способа, всё определяется логикой станка.
Карусельный магазин: устройство и особенности
Карусельный (дисковый, барабанный) магазин — это диск или барабан с ячейками по окружности. Диск вращается вокруг своей оси, приводом служит мотор-редуктор, чаще всего с коробкой Женевы или с серво- либо асинхронным двигателем и датчиком положения. Ячейки расположены радиально, и инструмент подаётся в позицию смены поворотом диска.
Основные варианты исполнения:
- «зонтичный» магазин (umbrella): диск закреплён сбоку или над шпинделем и целиком выдвигается к шпинделю при смене; перегрузочного манипулятора нет, смена идёт движением шпиндельной бабки и магазина;
- дисковый магазин с манипулятором: диск неподвижен относительно колонны, инструмент переносит двуплечий манипулятор;
- барабанный магазин на токарно-фрезерных центрах: инструмент расположен по торцу или периферии барабана.
Сильные стороны. Простая кинематика — один привод вращения и несколько концевых датчиков. Компактность при небольшой ёмкости: диск можно разместить рядом со шпинделем и получить короткий путь инструмента. Невысокая стоимость самого узла и станка в целом.
Ограничения. Ёмкость ограничена диаметром диска: увеличить число ячеек значит увеличить диаметр и инерционную массу. Большая масса диска с полным комплектом оправок требует мощного привода и точного торможения. У «зонтичных» конструкций при смене по всей линии перемещается весь магазин вместе с инструментом, нагрузка на направляющие и пневмоцилиндр заметна. По порядку величины карусельные магазины обычно рассчитаны на десятки ячеек — точные значения смотрите в руководстве станка.
Карусель — типичное решение для вертикальных фрезерных обрабатывающих центров начального и среднего уровня, где номенклатура инструмента умеренная. Общая компоновка такого оборудования описана в статье об устройстве и классификации фрезерных станков.
Цепной магазин: устройство и особенности
В цепном магазине оправки закреплены в звеньях замкнутой цепи, которая движется по направляющим вокруг двух или более звёздочек. Привод — серво- или асинхронный двигатель с редуктором и датчиком положения. Форма контура может быть вытянутой, прямоугольной или сложной, что позволяет вписать магазин в свободное пространство станины.
Сильные стороны. Ёмкость наращивается длиной цепи, а не диаметром диска, поэтому такие магазины встречаются на обрабатывающих центрах с большим числом ячеек. Магазин можно вынести за зону резания и защитить от стружки и СОЖ. Масса инструмента распределена по длине цепи, поэтому нагрузка на каждый узел ниже, чем у тяжёлого диска той же ёмкости.
Ограничения. Конструкция сложнее: цепь, звёздочки, направляющие, натяжение. Со временем цепь вытягивается, появляется люфт звеньев, и позиционирование ячейки в точке смены ухудшается. Для поиска нужной ячейки магазин может прокручиваться на большее число позиций, чем у карусели с той же логикой, поэтому для времени «инструмент — инструмент» важны оптимизация порядка и сам алгоритм произвольной адресации. Требуется регулярное обслуживание: смазка, контроль натяжения, очистка от стружки.
Цепные магазины обычно ставят на более крупные и производительные центры, горизонтальные станки и оборудование, работающее с большой номенклатурой инструмента и дублёрами на случай износа. Про общую классификацию оснастки см. статью о станочной оснастке.
Отдельно упомянем револьверные головки: на токарных станках роль магазина часто выполняет револьвер. Это другой класс решения, о его обслуживании читайте в материале про револьверные головки Baruffaldi.
Сравнение двух типов
Свести различия в одну таблицу удобно, но значения всегда зависят от модели станка, поэтому ниже — качественные ориентиры, а не паспортные данные.
| Параметр | Карусельный (дисковый) | Цепной |
|---|---|---|
| Ёмкость | Небольшая и средняя, ограничена диаметром диска | Средняя и большая, растёт с длиной цепи |
| Кинематика | Простая: вращение диска | Сложнее: цепь, звёздочки, направляющие |
| Расположение | Рядом со шпинделем, на колонне или сбоку | Сбоку или сзади, гибкая форма контура |
| Время подачи ячейки | Короткое при малом числе ячеек | Зависит от длины цепи и алгоритма поиска |
| Нагрузка на привод | Высокая инерция диска с полным комплектом | Ниже на единицу массы, но выше суммарная масса цепи |
| Защита от стружки и СОЖ | Зависит от кожуха, часто рядом с зоной резания | Проще вынести за пределы рабочей зоны |
| Основной износ | Редуктор, механизм Женевы, пневмоцилиндр выдвижения | Вытягивание цепи, износ звёздочек и направляющих |
| Типовое применение | Вертикальные центры начального и среднего класса | Крупные центры, большая номенклатура инструмента |
| Стоимость обслуживания | Как правило, ниже | Как правило, выше из-за числа подвижных частей |
Ключевой вывод: ни один тип не лучше «вообще». Карусель выигрывает в простоте, цепной магазин — в ёмкости и компоновке.
Как выбрать магазин под задачи производства
Опирайтесь не на тип магазина как таковой, а на производственную задачу. Практический порядок такой:
- Посчитайте потребное число инструментов. Сложите все позиции по самым сложным деталям, добавьте дублёры для работы без вмешательства оператора и запас под специальный инструмент. Если расчёт приближается к предельной ёмкости карусели, смотрите в сторону цепного магазина.
- Оцените долю вспомогательного времени. Для мелкосерийного производства с частой сменой инструмента значимы tool-to-tool и скорость подачи ячейки; для длинных операций с редкой сменой важнее ёмкость.
- Проверьте габариты и вес инструмента. Максимальные диаметр и вес оправки, соседние ячейки, длина вылета — всё это указывается в паспорте станка. Тяжёлый инструмент большого диаметра обычно требует пустых соседних ячеек, что снижает реальную ёмкость.
- Учтите условия эксплуатации. Много стружки, абразива, мелкодисперсной СОЖ — требуется хорошая защита магазина и доступ к чистке.
- Оцените сервис. Для цепного магазина планируйте регулярную проверку натяжения и состояния звёздочек, для карусели — состояние редуктора и датчиков положения.
Выбор магазина тесно связан с выбором режущего инструмента; ориентиры для фрез приведены в статье о выборе фрез для станков с ЧПУ.
Любой магазин усиливает эффект от контроля инструмента. Если станок работает без оператора, после смены полезно измерять длину и диаметр, а также контролировать поломку. Для этого устанавливают датчики привязки инструмента. Сравнение подходов — в статьях о сокращении наладки инструментальным щупом и о датчике NC4. Датчики такого класса представлены в разделе измерительных датчиков и систем и у щупов Hexagon.
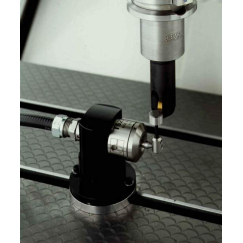
Контактный датчик для определения длины и диаметра инструмента после загрузки из магазина. Стилус заказывается отдельно под конкретную задачу.

Инфракрасный датчик для наладки инструмента на станке: контроль после смены из магазина без ручных замеров. Характеристики — в карточке товара и документации производителя.
Типичные неисправности и эксплуатация
Большинство отказов магазина проявляется как остановка цикла по аварии смены инструмента. Причины делятся на механические, пневматические и электрические.
| Симптом | Возможная причина | Что проверить |
|---|---|---|
| Магазин не доходит до позиции или «проскакивает» ячейку | Неисправен датчик положения, износ редуктора, вытянутая цепь | Датчики, зазоры в передаче, натяжение цепи |
| Инструмент выпадает или не фиксируется в ячейке | Износ пружинного захвата, загрязнение гнезда | Состояние захватов, чистота гнёзд |
| Не выдвигается или не возвращается магазин (зонтичный) | Недостаточное давление воздуха, неисправный пневмоцилиндр или клапан | Давление в магистрали, уплотнения, концевые датчики |
| Станок не подтверждает положение ячейки | Обрыв сигнала, неисправен вход или выход ПЛК | Кабели, разъёмы, состояние модуля ввода-вывода |
| Рассогласование таблицы инструментов | Сбой после аварийного останова, ручная загрузка без синхронизации | Таблица гнёзд в ЧПУ, повторная привязка магазина |
Рекомендации по эксплуатации одинаково применимы к обоим типам:
- регулярно чистите гнёзда и оправки от стружки и остатков СОЖ, чтобы не нарушать посадку конуса;
- не превышайте допустимую массу и диаметр инструмента, указанные в паспорте;
- после аварийного останова сверяйте реальное расположение инструмента с таблицей в ЧПУ;
- проверяйте давление воздуха и состояние уплотнений пневмоузлов;
- в цепных магазинах периодически контролируйте натяжение цепи и износ звёздочек, в карусельных — состояние привода диска и концевых датчиков. Периодичность определяйте по руководству станка.
Если в диагностике подозревается электроника магазина, смотрите на дискретные входы и выходы: сигналы датчиков положения и команды клапанов проходят через модули ввода-вывода станка. Для систем Fanuc применяются модули такого типа, и их исправность следует проверять при поиске причин неподтверждённых сигналов.

Модуль ввода-вывода системы ЧПУ Fanuc. Через такие модули проходят сигналы датчиков и команды исполнительных механизмов станка, включая узел смены инструмента.
Перед заменой узла убедитесь, что причина именно в нём. Часто проблема кроется не в магазине, а в сигнальной цепи, настройках параметров или износе оснастки. Общий порядок поиска описан в материале о диагностике ЧПУ по коду ошибки.
FAQ: частые вопросы
Чем карусельный магазин принципиально отличается от цепного?
В карусельном ячейки расположены на вращающемся диске, в цепном — в звеньях замкнутой цепи. Карусель проще и компактнее при небольшой ёмкости, цепной магазин позволяет разместить больше инструмента и гибче вписывается в компоновку станка.
Какой магазин быстрее меняет инструмент?
Однозначного ответа нет: скорость определяется не только типом магазина, но и манипулятором, приводом и алгоритмом поиска ячейки. Сравнивать нужно значения tool-to-tool и chip-to-chip из паспорта конкретной модели станка.
Можно ли заменить карусельный магазин на цепной на том же станке?
Как правило, нет: магазин встроен в конструкцию станка, привязан к кинематике смены и логике ПЛК. Такая доработка требует проекта и согласования с производителем, поэтому обычно решают задачу заменой станка или оптимизацией набора инструмента.
Что значит произвольная (random) адресация инструмента?
Это режим, при котором ЧПУ запоминает, в какой ячейке находится каждый инструмент, и возвращает его в любую свободную ячейку. При фиксированной адресации инструмент всегда возвращается в свою ячейку.
Как часто нужно обслуживать магазин инструментов?
Периодичность задаёт руководство станка. В общем случае гнёзда и оправки чистят регулярно, а натяжение цепи, состояние редуктора, датчиков и пневмоузлов проверяют в рамках планового ТО.
Заключение
Карусельный магазин — простое и компактное решение для умеренной номенклатуры инструмента, цепной — выбор для большой ёмкости и гибкой компоновки ценой более сложной механики и обслуживания. Определяйте тип по реальному числу позиций, весу оправок, условиям в цеху и ресурсам сервиса, а не по общим представлениям о «быстроте» или «надёжности».
Если вам нужно подобрать комплектующие для узла смены инструмента, датчики контроля инструмента или электронику, обратитесь к специалистам ООО «Эффективное производство» — поможем с подбором по артикулу и с диагностикой, а при необходимости организуем ремонт промышленного оборудования.
Связанные материалы
Читайте также